

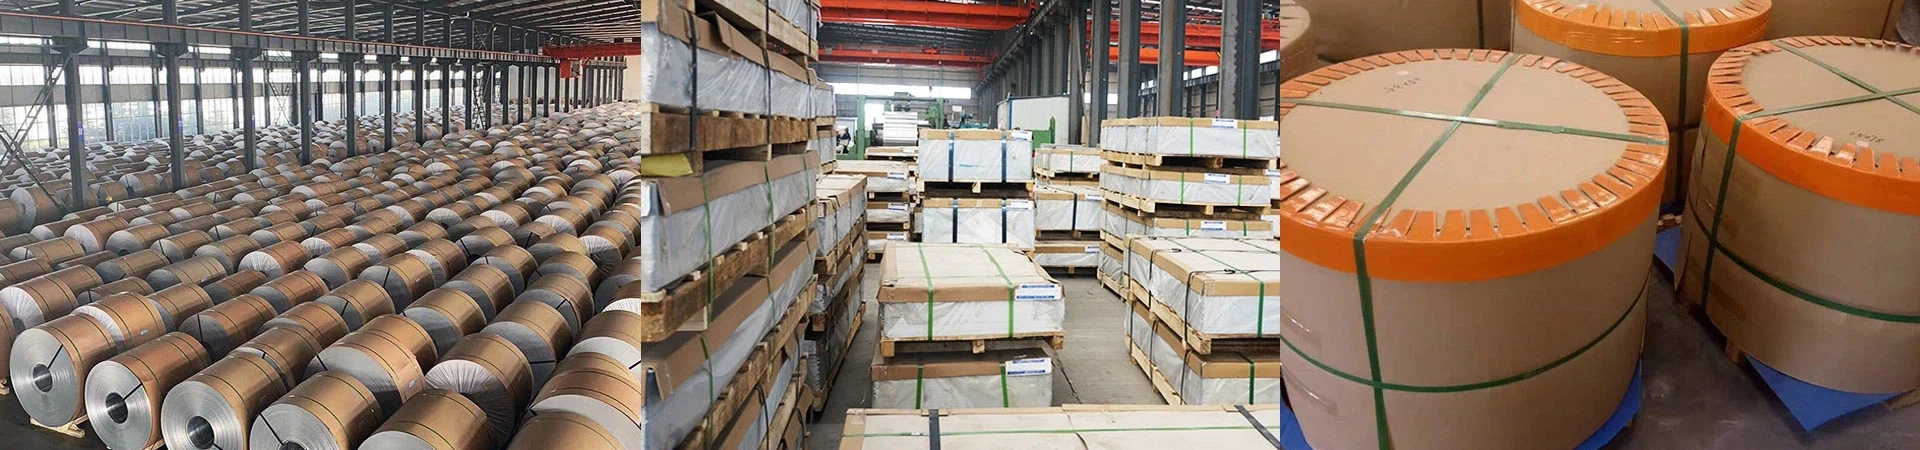
Podľa tejto metódy možno spracovanie hliníka a zliatin hliníka rozdeliť na valcovanie, vytláčanie, ťahanie, kovanie, spriadanie, tvárnenie a hĺbkové spracovanie.
A.Rolling
Valcovanie je proces plastickej deformácie, pri ktorom sa ingot vťahuje do rotujúcich valcov trením a zmenšuje sa prierez, mení sa tvar, stenčuje sa hrúbka a zväčšuje sa dĺžka pomocou tlaku vyvíjaného valcovaním. valčeky. V závislosti od smeru otáčania valcov možno valcovanie rozdeliť na pozdĺžne valcovanie, priečne valcovanie a krížové valcovanie. Počas pozdĺžneho valcovania je smer otáčania pracovného valca opačný a pozdĺžna os valcovaného kusu a os valca sú navzájom kolmé. Je to najčastejšie používaná metóda pri valcovaní plechov, pásov a fólií z hliníkových zliatin na plocho; pri priečnom valcovaní je smer otáčania pracovného valca Smer otáčania rovnaký, pozdĺžna os valcovaného kusu a os valca sú navzájom rovnobežné, čo sa pri valcovaní plechov a pásov z hliníkovej zliatiny používa zriedka; počas priečneho valcovania sa pracovný valec otáča v rovnakom smere a pozdĺžna os valcovaného kusu je zarovnaná s osou valca. sklon. Dvojvalcové alebo viacvalcové krížové valcovanie sa bežne používa pri výrobe rúr z hliníkovej zliatiny a určitých výrobkov špeciálneho tvaru. Podľa rôznych valcových systémov možno valcovanie hliníkovej zliatiny rozdeliť na valcovanie s dvoma valcami, valcovanie s viacerými valcami a špeciálne valcovacie systémy (ako je planétové valcovanie, valcovanie v tvare V atď.) Valcovanie: podľa rôznych tvarov valcov, Valcovanie z hliníkovej zliatiny možno rozdeliť na valcovanie plochých valcov a valcovanie drážok. Podľa rôznych druhov výrobkov možno valcovanie hliníkových zliatin rozdeliť na valcovanie dosiek, pásov, fólií, tyčí, plochých tyčí a profilov špeciálneho tvaru, valcovanie rúr a dutých profilov atď.

B. stlačiť
Extrúzia je spôsob vkladania ingotu do extrúzneho valca, vyvíjanie tlaku na kov cez extrúzny hriadeľ a jeho vytláčanie z lisovacieho otvoru daného tvaru a veľkosti, čo spôsobuje plastickú deformáciu na získanie požadovaného extrúzneho produktu. spôsob spracovania. Smer toku kovu je pri extrúzii odlišný. Extrúzia môže byť rozdelená na doprednú extrúziu, spätnú extrúziu a kombinovanú extrúziu. Počas extrúzie dopredu je smer pohybu extrúzneho hriadeľa konzistentný so smerom toku pretláčaného kovu, zatiaľ čo počas spätného pretláčania je smer pohybu extrúzneho hriadeľa opačný k smeru toku pretláčaného kovu. Podľa teploty ohrevu ingotu možno extrúziu rozdeliť na extrúziu za tepla a extrúziu za studena. Pri extrúzii za horúca sa ingot zahreje na teplotu vyššiu ako je rekryštalizačná teplota na extrúziu, zatiaľ čo pri extrúzii za studena sa ingot pretláča pri teplote miestnosti.

C. Ťahanie
Ťahanie je naťahovací stroj (alebo ťahací stroj), ktorý pomocou svoriek vyťahuje polotovary z hliníka a zliatin hliníka (drôtené polotovary alebo polotovary rúrok) z foriem daného tvaru a veľkosti, čím dochádza k ich plastickej deformácii do požadovaného tvaru. Spôsoby spracovania rúr, tyčí, tvaroviek a drôtov. Podľa rozmanitosti a tvaru vyrábaných produktov možno naťahovanie rozdeliť na naťahovanie drôtu, naťahovanie rúr, naťahovanie tyčí a naťahovanie profilu. Výkres potrubia možno rozdeliť na prázdny výkres, výkres jadrovej hlavy a výkres plávajúcej jadrovej hlavy. Hlavnými prvkami procesu napínania sú naťahovací stroj, naťahovacia matrica a naťahovacia cievka. Podľa prispôsobenia napínacej formy možno naťahovanie rozdeliť na jednorežimové naťahovanie a viacrežimové naťahovanie.
D.Kovanie
Kovanie je spôsob spracovania, pri ktorom kovacie kladivo alebo lis (mechanický alebo hydraulický) vyvíja tlak na ingoty z hliníka a hliníkovej zliatiny alebo na polotovary kovania cez hlavu kladiva alebo indentor, aby spôsobil plastickú deformáciu kovu. Existujú dva základné spôsoby kovania hliníkových zliatin: voľné kovanie a zápustkové kovanie. Voľné kovanie je umiestnenie obrobku medzi ploché nákovy (alebo nákovy) na kovanie; zápustkové kovanie je umiestniť obrobok do formy danej veľkosti a tvaru a potom vyvinúť tlak na obrobok na deformáciu výkovku, aby sa získal požadovaný zápustkový výkovok. . Proces opravy kovania je dôležitou súčasťou procesu zápustkového kovania z hliníkovej zliatiny. Keďže hliníková zliatina je mäkká, vysoko viskózna a má slabú tekutosť pri vysokých teplotách, ľahko sa prilepí na formu a vytvorí rôzne povrchové chyby (prehýbanie, otrepy, praskliny atď.). Pred pokračovaním v ďalšom procese je potrebné ho vyleštiť, opraviť a odstrániť povrchové chyby. Vyčistite, inak sa chyby budú v nasledujúcich procesoch ďalej rozširovať a dokonca spôsobia vyradenie výkovkov.
Nástroje používané na opravu zahŕňajú pneumatické brúsky, pneumatické frézy, elektrické frézy a ploché lopaty. Pred opravou poškodenia najskôr skontrolujte poškodené miesto kvôli korózii. Opravovaná oblasť by mala mať hladký prechod a jej šírka by mala byť 5 až 10-násobkom hĺbky.


