

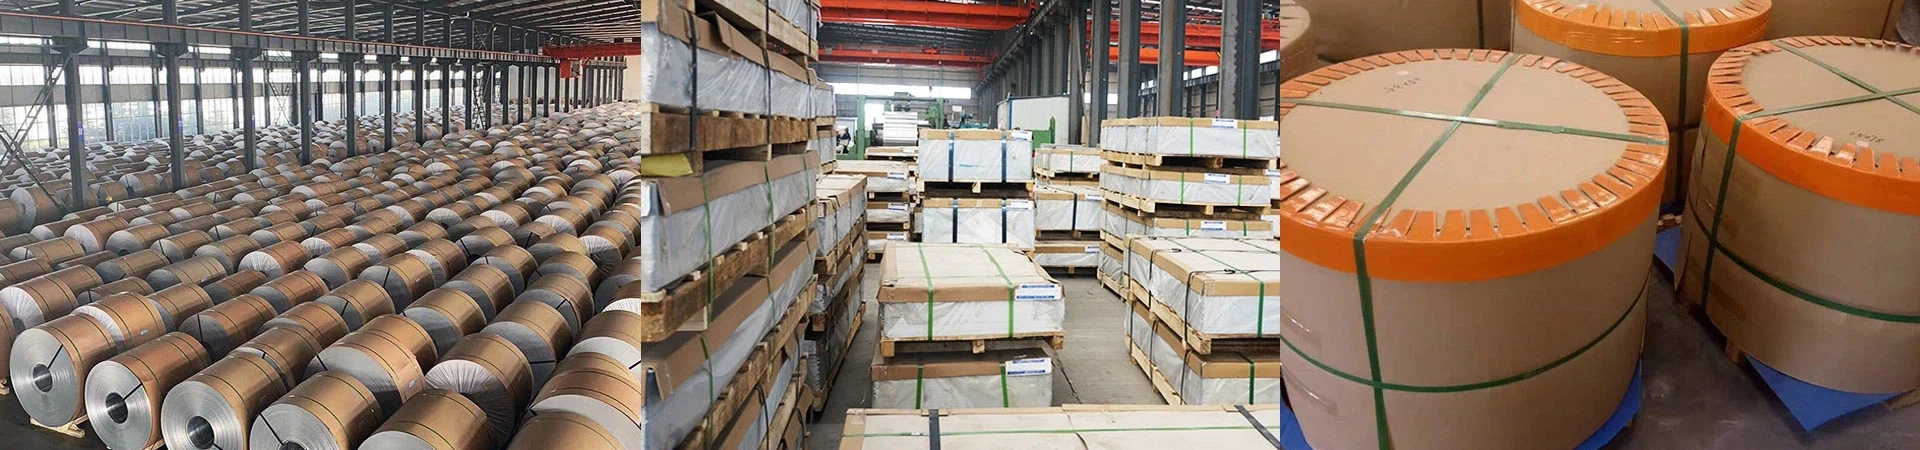
Čo je doska 5005-H14
5005 je -tepelne{2}}spracovateľná hliníková-zliatina horčíka. Jeho obsah horčíka 0,50 až 1,10 percent zvyšuje pevnosť nad 1050, pričom udržuje kov dostatočne mäkký na to, aby sa ohýbal, a nízky obsah medi udržuje anodický film čistý namiesto žltého. H14 je napäťovo{10}}tvrdená štvrtina{11}}tvrdej tvrdosti, takže doska sa dodáva s kontrolovanou úrovňou mechanického vytvrdzovania, a nie s tepelným spracovaním. Limity zloženia sa riadia normou EN 573-3, vlastnosti dosiek a dosiek ASTM B209 a EN 485-2 a čínska špecifikácia dosky je GB/T 3880.
| Prvok | Obsah, percentá |
|---|---|
| magnézium | 0.50-1.10 |
| Železo | 0,70 max |
| kremík | 0,30 max |
| mangán | 0,20 max |
| Meď | 0,20 max |
| Zinok | 0,25 max |
Fyzikálne údaje použité na návrh nástrojov a prípravkov sú hustota 2,70 g/cm3, modul pružnosti približne 69 GPa, tepelná vodivosť približne 200 W/m/K a rozsah tavenia 630 až 650 C. Tenký plech H14 sa dodáva s minimálnou pevnosťou v ťahu približne 145 MPa a minimálnou medzou klzu približne 125 hodnoty mierne stúpajú so zvyšujúcim sa meradlom, preto by sa pri návrhu mal vždy použiť certifikát frézy pre skutočnú hrúbku.
Rezanie
Strihanie je najrýchlejšia cesta pre rovné rezy na plechu do cca 4 mm. Čepele by mali byť ostré a nastavené s malou vôľou, pretože opotrebovaná čepeľ trhá ostrie a zanecháva ostrap, ktorý neskôr prekáža pri ohýbaní. Pre hrubšie plechy alebo zakrivené profily, pásové pílenie s hrubým-zubovým kotúčom a ľahkým posuvom poskytuje čistý okraj s minimálnym vstupom tepla.
Laserové rezanie vyhovuje vnoreným profilom a tenkým meradlám. Hliník odráža lúč a rýchlo odvádza teplo, takže laser beží pri vyššom výkone s iným pomocným plynom ako oceľ s rovnakou hrúbkou a pred použitím ako referenčného ohybu by sa na reznej ploche mal skontrolovať odpad. Rezanie vodným lúčom zostáva najčistejšou možnosťou, keď sa treba úplne vyhnúť teplu, pretože nezanecháva žiadnu zónu ovplyvnenú teplom-a normálne nepotrebuje žiadnu sekundárnu úpravu na hrane rezu.
Ohýbanie a tvarovanie
Ohýbanie ohraňovacích lisov je štandardnou metódou pre 5005-H14. Dosiahnuteľný minimálny polomer ohybu závisí od temperovania: tvrdosť H14 potrebuje väčší polomer ako plne žíhaná tempera O a praktickým pravidlom je udržiavať vnútorný polomer na alebo nad polovicou hrúbky plechu pri ohybe 90 stupňov. Smer zrnitosti je tiež dôležitý, pretože ohýbanie cez smer valcovania lepšie odoláva praskaniu ako ohýbanie pozdĺž neho.
Pre 5005-H14 použite polomer dierovača najmenej 0,5-násobok hrúbky plechu.
Ohnite sa cez smer valcovania všade tam, kde to dizajn umožňuje.
Pred ohýbaním odhrotujte hrany rezu, aby žiadny zárez nezačal praskať.
Udržujte náradie vyleštené a ponechajte ochrannú fóliu na mieste, aby ste zabránili zadretiu.
Spustite skúšobnú ohyb na odrezku z tej istej šarže pred odovzdaním výrobnej šarže.
Zváranie
5005 ľahko zvára pomocou štandardných oblúkových procesov. Zváranie volfrámovým inertným plynom vyhovuje tenkým rozchodom a vytvára najčistejšie guľôčky, zváranie kovov inertným plynom je rýchlejšie na hrubších častiach a bodové alebo švové zváranie sa používa na preplátované spoje na tenkom rozchode. Výber plniva je jednoduchý, pretože zliatina neobsahuje meď: drôt 5356 poskytuje vyššiu pevnosť zvaru, zatiaľ čo drôt 4043 poskytuje lepšiu odolnosť proti praskaniu. Oxidová vrstva musí byť odstránená bezprostredne pred zváraním a spoj musí byť zbavený maziva, pretože zachytený uhľovodík vytvára v guľôčke pórovitosť.
| Proces | Najlepšie sa hodí | Praktická poznámka |
|---|---|---|
| Volfrámový inertný plyn | Tenký rozchod, viditeľné spoje | Striedavý prúd s vysokofrekvenčným štartom |
| Kovový inertný plyn | Stredné a hrubé časti | Prenos sprejom pre rýchlosť pri plochej práci |
| Bod a šev | Kĺbové spoje na svetlomere | Pred každým cyklom vyčistite elektródy |
Vŕtanie, obrábanie a konečná úprava
Vŕtanie sa zvyčajne vykonáva na vŕtačke alebo na CNC stroji pomocou-rýchloreznej ocele alebo tvrdokovu s leštenou drážkou a pozitívnym uhlom čela. Hliník sa ľahko vytvára na reznej hrane, takže veľkorysá rezná kvapalina, vyššie otáčky vretena a rýchlejší posuv ako v prípade ocele udržujú triesku čistú a dieru presnú. 118-stupňový bod je dobrou všeobecnou voľbou a ľahké skosenie na vstupe bráni vrtáku blúdiť po valcovanom povrchu.
| Prevádzka | Nástroj alebo spotrebný materiál | Poznámka |
|---|---|---|
| Vŕtanie | HSS alebo karbidový špirálový vrták | Použite reznú kvapalinu na zastavenie vytvárania{0}}okrajov |
| Frézovanie | Dvoj alebo trojbřitá karbidová stopková fréza | Uprednostňuje sa vysoký sklon, stúpavé frézovanie |
| Ťukanie | Špirálový kohútik | Hrubé rozstupy rezajú voľnejšie |
| Eloxovanie | Elektrolyt kyseliny sírovej | Nízky obsah medi poskytuje číry, rovnomerný film |
Pretože nízky obsah medi udržuje anodický film čistý, 5005-H14 je častou voľbou pre ozdobné lišty, menovky, panely spotrebičov a architektonické komponenty, ktoré sú po tvarovaní eloxované. Tam, kde bude diel eloxovaný, by sa malo najskôr dokončiť celé tvarovanie a zváranie a od tohto bodu by sa malo s povrchom manipulovať v čistých rukaviciach, aby sa pod vrstvou oxidu neuzavreli žiadne nečistoty.
FAQ
Otázka: Môže sa 5005-H14 zvárať bez straty pevnosti?
Zváranie lokálne žíha oblasť ovplyvnenú teplom-, takže sila v tomto páse klesá smerom k žíhanému stavu; oddeľte zvary od vysoko namáhaných sekcií alebo povoľte extra hrúbku sekcií.
Otázka: Aký je rozdiel medzi 5005-H14 a 5005-H34?
Obidve sú štvrť{0}}tvrdé, ale H34 je vytvrdený napätím a potom stabilizovaný na prevádzku pri zvýšenej teplote, čo mu dáva stabilnejšiu úroveň konečnej vlastnosti.
Otázka: Ktorý proces rezania poskytuje najlepšiu výhodu na 5005-H14?
Vodný lúč vytvára najčistejšiu hranu bez tepelne-ovplyvnenej zóny, zatiaľ čo laser je rýchlejší pre vnorené profily a strihanie je najekonomickejšie pre rovné rezy.
Otázka: Je 5005-H14 eloxovaný dobre?
áno. Nízky obsah medi a železa umožňuje číry, rovnomerný anodický film, a preto je zliatina bežná v dekoratívnych a domácich ozdobách.
Otázka: Prečo hliník potrebuje iné nastavenia lasera ako oceľ?
Hliník odráža väčšinu lúča na povrchu a odvádza teplo ďaleko rýchlejšie, takže potrebuje vyšší výkon, inú polohu zaostrenia a iný pomocný plyn.
Otázka: Aký polomer ohybu by sa mal použiť?
Vnútorný polomer udržujte na alebo nad polovicou hrúbky plechu pre 90-stupňové ohyby a ohnite v smere valcovania, potom potvrďte na odrezku pred výrobou.


